Описание продукта
Приложение
Широко применяется в производстве корпусов для компьютерной, электротехнической и коммуникационной техники; в основном используется в корпусах компьютеров, звуковых систем, усилителей, распределительных коробок и шкафов для коммуникационного оборудования; выполняет функции фиксации и аккуратной укладки проводов; легко и удобно устанавливается и обеспечивает более высокий уровень элегантности.
Функция
Изготовлен из литого под давлением пластика PA66; используется для крепления электрического провода к плате и может регулироваться под любым углом; болт штифтового типа, легкий и эстетичный, прост и удобен в установке и использовании.
о размере и цвете
Из-за различий в измерительных инструментах и методах измерения возможна погрешность в измерениях плюс-минус 2 мм.
Размер, таблица размеров предоставлена только для вашего означения. Мы предоставляем бесплатные образцы.
Все товары представлены на реальных фотографиях без каких-либо цветовых искажений.
Условия торговли
Минимальный объем заказа: 1000 шт.
Способы оплаты: банковский перевод (T/T), аккредитив (L/C), PayPal, Western Union.
Срок изготовления: 7-15 рабочих дней
Образец может быть доставлен в течение 3-5 рабочих дней.
Порт отгрузки: Ханчжоу
Стоимость доставки рассчитывается по запросу клиента.
Скидки предоставляются в зависимости от количества заказанных товаров.
Почему выбирают нас?
Собственное производство инструментов и пресс-форм.
Предоставляем услуги OEM и ODM.
Одобрено RoHS
Оборудование для переработки пластмасс
Более 25 комплектов термопластавтоматов
Более 2000 комплектов пресс-форм и оборудования.
Более 1000 различных видов продукции.
Более 5 лет опыта в производстве аудиоаксессуаров.
Оптимизация производственных процессов и материального обеспечения.
О нас
| Название компании | HangZhou HeYing Universal Parts.Co., Ltd |
| Расположение | Ханчжоу, Чжэцзян, Китай |
| Веб-сайт | http://heying |
| Акционерный капитал | 10 130 000 юаней |
| Президент | Инь Цзяньфэн |
| Год основания | 2012 |
| Количество сотрудников | 150 |
| Условия ценообразования | EXW, FOB, CFR, CIF и DDU |
| Оплата | Мы принимаем банковские переводы (T/T), аккредитивы (L/C) и PayPal. |
| Доставка | Доставка осуществляется компаниями TNT, UPS, DHL, FedEx, EMS, авиаперевозками и морским транспортом. |
Мы являемся профессиональным производителем и экспортером пластиковых зажимов и крепежных элементов для автомобилей таких марок, как Honda, Mercedes, Nissan, Mazda и др. Благодаря высочайшему качеству и лучшим ценам, мы пользуемся большой популярностью на рынках США, Великобритании, Австралии и Канады. Приглашаем вас связаться с нами и установить долгосрочные деловые отношения. Вы можете быть уверены в качестве нашей продукции, а цена полностью соответствует качеству.
Профиль компании
/* 22 октября 2571 15:47:17 */(()=>{function d(e,r){var a,o={};try{e&&e.split(“,).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
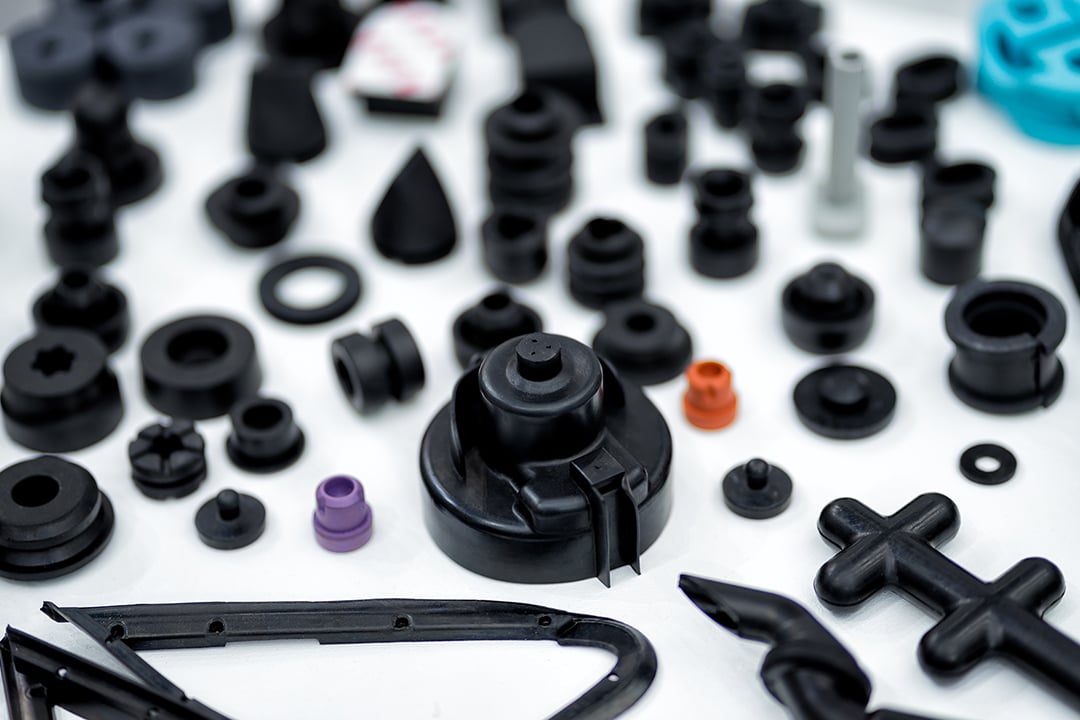
Какие факторы влияют на проектирование и изготовление оснастки для деталей, изготовленных методом литья под давлением, для конкретных областей применения?
На проектирование и изготовление оснастки для деталей, изготовленных методом литья под давлением, в конкретных областях применения играет решающую роль ряд факторов. Ниже перечислены ключевые факторы, которые необходимо учитывать:
1. Требования к функциональности и производительности:
Предполагаемые функциональные и эксплуатационные требования к детали оказывают существенное влияние на ее конструкцию и оснастку. К важнейшим факторам относятся прочность, долговечность, точность размеров, химическая стойкость и термостойкость. Конструкция детали должна быть оптимизирована для соответствия этим требованиям, обеспечивая при этом надлежащую функциональность и производительность в предполагаемом применении.
2. Выбор материалов:
Выбор материала для литья под давлением зависит от конкретного применения и его требований. Различные материалы обладают разными свойствами, такими как прочность, гибкость, термостойкость, химическая стойкость и электропроводность. Выбор материала влияет на проектирование и изготовление оснастки, поскольку геометрия и структура детали должны соответствовать свойствам выбранного материала.
3. Сложность и геометрия деталей:
Сложность и геометрия детали существенно влияют на ее конструкцию и оснастку. Сложные детали со сложными элементами, подрезами, тонкими стенками или различной толщиной могут потребовать специализированной оснастки и конструкции пресс-форм. Геометрию детали необходимо тщательно учитывать для обеспечения надлежащего заполнения пресс-формы, охлаждения, извлечения и стабильности размеров в процессе литья под давлением.
4. Производственные затраты и эффективность:
При проектировании и изготовлении оснастки для деталей, изготовленных методом литья под давлением, также учитываются производственные затраты и эффективность. Конструктивные решения, позволяющие сократить расход материала, минимизировать время цикла и оптимизировать использование литьевой машины, могут помочь снизить производственные издержки. Эффективные конструкции оснастки, такие как многогнездные или групповые пресс-формы, могут повысить производительность и снизить себестоимость одной детали.
5. Формаемость и конструкция пресс-формы:
Формовочная способность детали, включая такие факторы, как углы уклона, толщина стенок и расположение литников, влияет на конструкцию пресс-формы. Деталь должна быть спроектирована таким образом, чтобы обеспечить надлежащий поток расплавленного пластика во время впрыска, равномерное охлаждение и легкое извлечение детали. Конструкция оснастки, например, количество полостей, конструкция литников и система охлаждения, зависит от требований к формовочной способности детали.
6. Нормативно-правовые и отраслевые стандарты:
В конкретных областях применения, особенно в таких отраслях, как автомобильная, аэрокосмическая и медицинская, могут действовать нормативные и отраслевые стандарты, влияющие на проектирование и выбор оснастки. Соблюдение этих стандартов в отношении материалов, размеров, требований к безопасности и производительности имеет важное значение и может повлиять на выбор проектных решений и технических характеристик оснастки.
7. Сборка и интеграция:
Если деталь, изготовленная методом литья под давлением, должна быть собрана или интегрирована с другими компонентами или системами, при проектировании и изготовлении оснастки необходимо учитывать процесс сборки и требования. Для обеспечения эффективной сборки и интеграции в конструкцию детали могут быть включены такие элементы, как защелкивающиеся соединения, механизмы блокировки или специальные сопрягаемые поверхности.
8. Эстетика и брендинг:
В сфере потребительских товаров и некоторых отраслях промышленности эстетический вид и брендинг детали могут иметь решающее значение. Такие аспекты дизайна, как качество поверхности, текстура, цвет, а также наличие логотипов или элементов брендинга, могут быть важными факторами, влияющими на решения в области проектирования и изготовления оснастки.
В целом, на проектирование и изготовление оснастки для деталей, полученных методом литья под давлением, в зависимости от конкретных областей применения влияют функциональные требования, характеристики материалов, сложность детали, себестоимость и эффективность производства, формуемость, нормативные стандарты, требования к сборке и эстетические факторы. Для достижения оптимального дизайна детали и успешного производства методом литья под давлением крайне важно тщательно учитывать эти факторы.
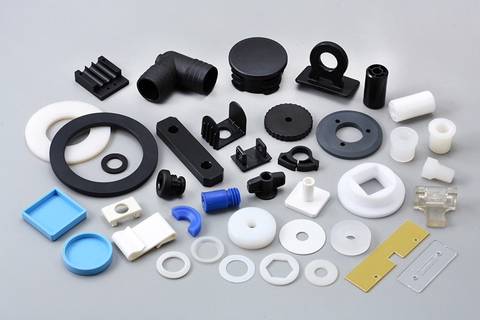
Можете ли вы описать различные процессы, выполняемые после литья под давлением, такие как сборка или вторичные операции?
Процессы постобработки играют решающую роль в производстве деталей, изготовленных методом литья под давлением. К этим процессам относятся сборка и вторичные операции, выполняемые после первоначального этапа литья. Ниже приведено подробное описание различных процессов постобработки деталей, изготовленных методом литья под давлением:
1. Сборка:
Сборка включает в себя соединение нескольких деталей, изготовленных методом литья под давлением, для создания готового изделия или узла. Процесс сборки может включать различные методы, такие как механическое крепление (винты, зажимы или защелки), клеевое соединение, ультразвуковая сварка, термосварка или сварка растворителем. Сборка гарантирует надежное соединение отдельных формованных деталей для достижения желаемой функциональности и структурной целостности конечного изделия.
2. Отделка поверхности:
Обработка поверхности выполняется для улучшения внешнего вида, текстуры и функциональности деталей, изготовленных методом литья под давлением. К распространенным методам обработки поверхности относятся покраска, печать (например, тампонная или трафаретная печать), горячее тиснение, лазерная гравировка или нанесение специальных покрытий. Эти процессы могут добавлять декоративные элементы, элементы брендинга или улучшать свойства поверхности деталей, такие как устойчивость к царапинам или защита от УФ-излучения.
3. Механическая обработка или обрезка:
В некоторых случаях для получения желаемых конечных размеров или удаления излишков материала детали, изготовленные методом литья под давлением, могут потребовать дополнительной механической обработки или обрезки. Это может включать такие процессы, как фрезерование на станках с ЧПУ, сверление, развертывание или токарная обработка. Механическая обработка или обрезка часто необходимы, когда жесткие допуски, определенная геометрия или критически важные функциональные характеристики не могут быть достигнуты исключительно методом литья под давлением.
4. Сварка или соединение:
Для соединения деталей, изготовленных методом литья под давлением, используются процессы сварки или соединения. К распространенным методам сварки пластиковых деталей относятся ультразвуковая сварка, сварка горячей плитой, вибрационная сварка или лазерная сварка. Эти процессы создают прочные и надежные соединения между отлитыми деталями, обеспечивая структурную целостность и функциональность конечного продукта.
5. Вставка вкладышей:
Вставка — это размещение металлических или пластиковых вставок в полость пресс-формы перед процессом литья под давлением. Эти вставки могут обеспечить дополнительную прочность, укрепить резьбовые соединения или служить точками крепления для других компонентов. Вставки могут устанавливаться вручную или с помощью автоматизированного оборудования и навсегда внедряются в отформованные детали в процессе литья.
6. Литье с наложением или двухкомпонентное литье:
Процессы литья под давлением с наложением слоев или двухкомпонентного литья позволяют создавать детали, изготовленные методом литья под давлением, с несколькими слоями или материалами. При литье с наложением слоев второй материал формуется поверх уже существующей подложки, что обеспечивает улучшенную функциональность, эстетику или сцепление. Двухкомпонентное литье включает в себя впрыскивание двух разных материалов в разные участки формы для создания одной детали с несколькими цветами или материалами. Эти процессы позволяют интегрировать несколько материалов или компонентов в одну деталь, изготовленную методом литья под давлением.
7. Удаление заусенцев или снятие облоя:
Процесс удаления заусенцев или облоя включает в себя удаление избыточного материала, который может присутствовать на отлитых деталях после процесса литья под давлением. Облой — это избыток материала, выступающий за линию разъема пресс-формы, а заусенцы — это небольшие выступы или шероховатые кромки, образованные особенностями пресс-формы. Удаление заусенцев или облоя обеспечивает гладкие кромки и поверхности отлитых деталей, улучшая их внешний вид, функциональность и безопасность.
8. Инспекция и контроль качества:
Процессы контроля качества и проверки проводятся для обеспечения соответствия деталей, изготовленных методом литья под давлением, требуемым спецификациям и стандартам качества. Это может включать визуальный осмотр, измерение размеров, функциональное тестирование или другие специализированные методы тестирования. Процессы контроля качества и проверки помогают выявлять любые дефекты, несоответствия или отклонения, которые могут потребовать доработки или отбраковки деталей, гарантируя, что в конечном продукте или сборке используются только высококачественные детали.
9. Упаковка и маркировка:
После завершения процессов постформования отлитые под давлением детали обычно упаковываются и маркируются для хранения, транспортировки или распространения. Упаковка может включать в себя индивидуальную упаковку деталей, упаковку в больших объемах или индивидуальную упаковку в зависимости от конкретных требований. Маркировка может включать нанесение идентификационных данных продукта, штрих-кодов или инструкций по правильному обращению или использованию.
Эти процессы после формования имеют решающее значение для достижения желаемой функциональности, внешнего вида и качества деталей, изготовленных методом литья под давлением. Они позволяют интегрировать множество компонентов, обеспечивать чистовую обработку поверхности, точность размеров и сборку конечных изделий или узлов.
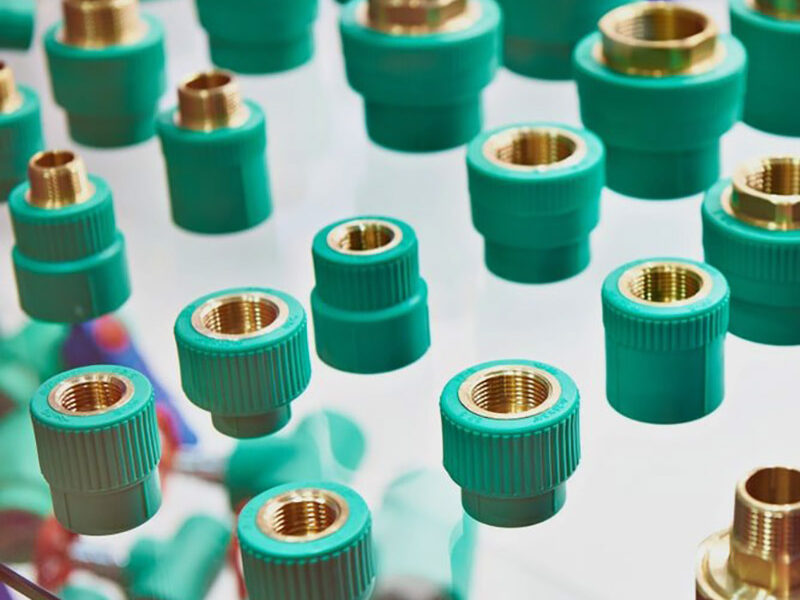
Существуют ли различные типы деталей, изготовленных методом литья под давлением, например, автомобильные компоненты или медицинские изделия?
Да, существует множество типов деталей, изготовленных методом литья под давлением, специально разработанных для различных отраслей промышленности и областей применения. Литье под давлением — это универсальный производственный процесс, позволяющий изготавливать сложные и точные детали с высокой эффективностью и повторяемостью. Вот несколько примеров различных типов деталей, изготовленных методом литья под давлением:
1. Автомобильные компоненты:
Литье под давлением играет важнейшую роль в автомобильной промышленности, где оно используется для производства широкого спектра компонентов. К числу распространенных автомобильных деталей, изготавливаемых методом литья под давлением, относятся:
- Элементы интерьера: приборная панель, дверные ручки, декоративные элементы, панели приборов и центральная консоль.
- Внешние элементы: бамперы, решетки радиатора, кузовные панели, корпуса зеркал и колпаки на колеса.
- Компоненты под капотом: крышки двигателя, впускные коллекторы, детали системы охлаждения и корпуса аккумуляторных батарей.
- Электрические компоненты: разъемы, переключатели, корпуса датчиков и жгуты проводов.
- Компоненты сиденья: каркасы сидений, подголовники, подлокотники и элементы ремней безопасности.
2. Медицинские изделия:
Медицинская промышленность использует литье под давлением для производства широкого спектра медицинских изделий и компонентов. Эти детали часто требуют высокой точности, биосовместимости и возможности стерилизации. Примерами медицинских изделий, изготовленных методом литья под давлением, являются:
- Шприцы и инъекционные ручки
- Имплантируемые устройства: катетеры, компоненты кардиостимуляторов, ортопедические имплантаты и хирургические инструменты.
- Диагностическое оборудование: пробирки, контейнеры для образцов и лабораторные расходные материалы.
- Одноразовые медицинские изделия: компоненты для внутривенных инъекций, респираторные маски, пробирки для сбора крови и средства для ухода за ранами.
3. Потребительские товары:
Литье под давлением широко используется в производстве потребительских товаров благодаря возможности массового производства деталей с высокой эффективностью. Примерами потребительских товаров, изготовленных методом литья под давлением, являются:
- Бытовая техника: компоненты телевизоров и аудиооборудования, детали холодильников и компоненты пылесосов.
- Электроника: чехлы для мобильных телефонов, компьютерные клавиатуры и мыши, компоненты для фотоаппаратов и адаптеры питания.
- Игрушки и игры: фигурки, строительные блоки, пазлы и компоненты для настольных игр.
- Средства личной гигиены: зубные щетки, ручки бритв, косметические контейнеры и компоненты фенов.
- Товары для обустройства дома: накладки на выключатели, дверные ручки, корпуса для электроинструментов и контейнеры для хранения.
4. Упаковка:
Литье под давлением широко используется в упаковочной промышленности для производства самых разнообразных пластиковых контейнеров, крышек, колпачков и упаковочных компонентов. Вот несколько примеров:
- Бутылки и контейнеры для продуктов питания, напитков, средств личной гигиены и бытовой химии.
- Крышки и пробки для бутылок и банок.
- Тонкостенная упаковка для пищевых продуктов, такая как лотки, стаканчики и крышки.
- Блистерная и блистерная упаковка для розничной продукции.
- Вкладыши в упаковку и защитные пенопластовые компоненты.
5. Электроника и электрические компоненты:
Литье под давлением широко используется в электронной промышленности для производства различных компонентов и корпусов. Примеры включают:
- Разъемы и корпуса для электрических и электронных устройств.
- Переключатели, кнопки и панели управления.
- Компоненты и корпуса печатных плат (PCB).
- Компоненты и светильники на основе светодиодов (LED).
- Сетевые адаптеры и зарядные устройства.
Это лишь несколько примеров различных типов деталей, изготовленных методом литья под давлением. Универсальность литья под давлением позволяет производить детали в самых разных отраслях промышленности, от автомобильной и медицинской до производства потребительских товаров, упаковки, электроники и многого другого. Конкретные требования к конструкции и эксплуатационные характеристики каждой детали определяют выбор материалов, оснастки и производственных процессов для литья под давлением.
Редактор: Dream, 06.02.2025