Опис продукту
Застосування
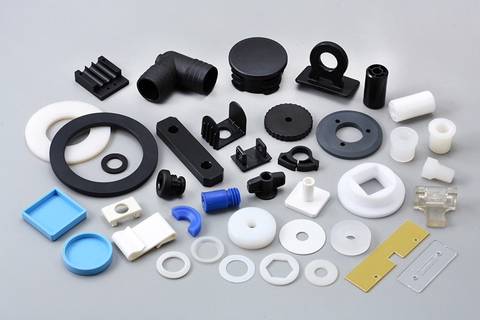
Широко застосовується в комп'ютерній, електроприладовій та комунікаційній промисловості; В основному використовується в комп'ютерних корпусах, звукових, підсилювальних, розподільних коробках та шафах комунікаційного обладнання; Функції для кріплення та упорядкування проводів; Легко та зручно встановлюється, може забезпечити вищий рівень класики.
Функція
Виготовлено з лиття під тиском пластику PA66; Використовується для кріплення електричного дроту на пластині та може бути налаштовано під будь-яким кутом; Штифтовий болт, легкий та художній, його легко та зручно встановлювати та використовувати.
про розмір і колір
Через різні вимірювальні інструменти та методи вимірювання, можлива похибка плюс-мінус 2 мм щодо виробу.
розмір, таблиця розмірів лише для вашого ознайомлення. Ми надаємо безкоштовні зразки.
Всі продукти відповідають реальним характеристикам, без будь-яких відхилень кольору.
Торговельні умови
Мінімальна кількість: 1000 шт.
Оплата: T/T, L/C, Paypal, Western Union
Термін виконання замовлення: 7-15 робочих днів
Зразок може бути доставлений протягом 3-5 робочих днів
Порт доставки: Ханчжоу
Вартість доставки вказана за запитом клієнта
Знижки надаються залежно від обсягу замовлення
Чому варто обрати нас
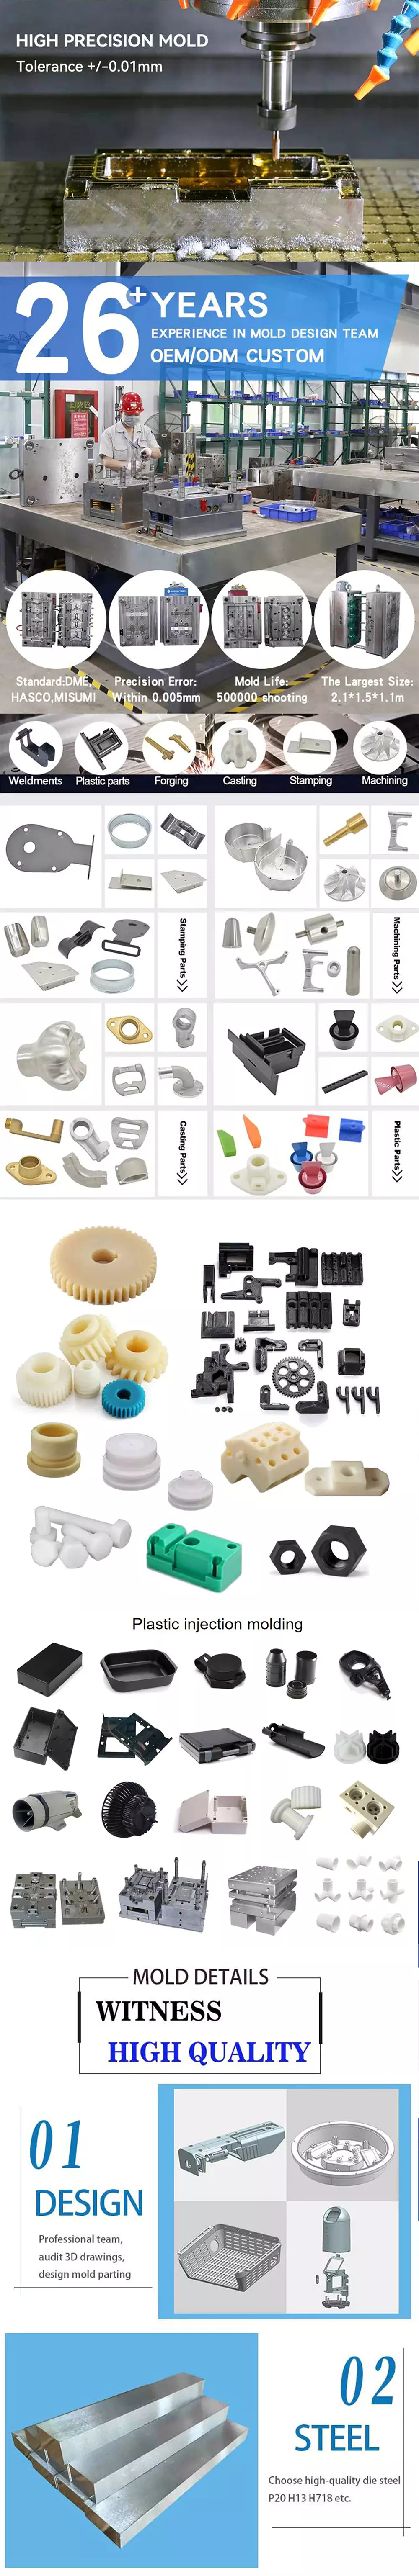
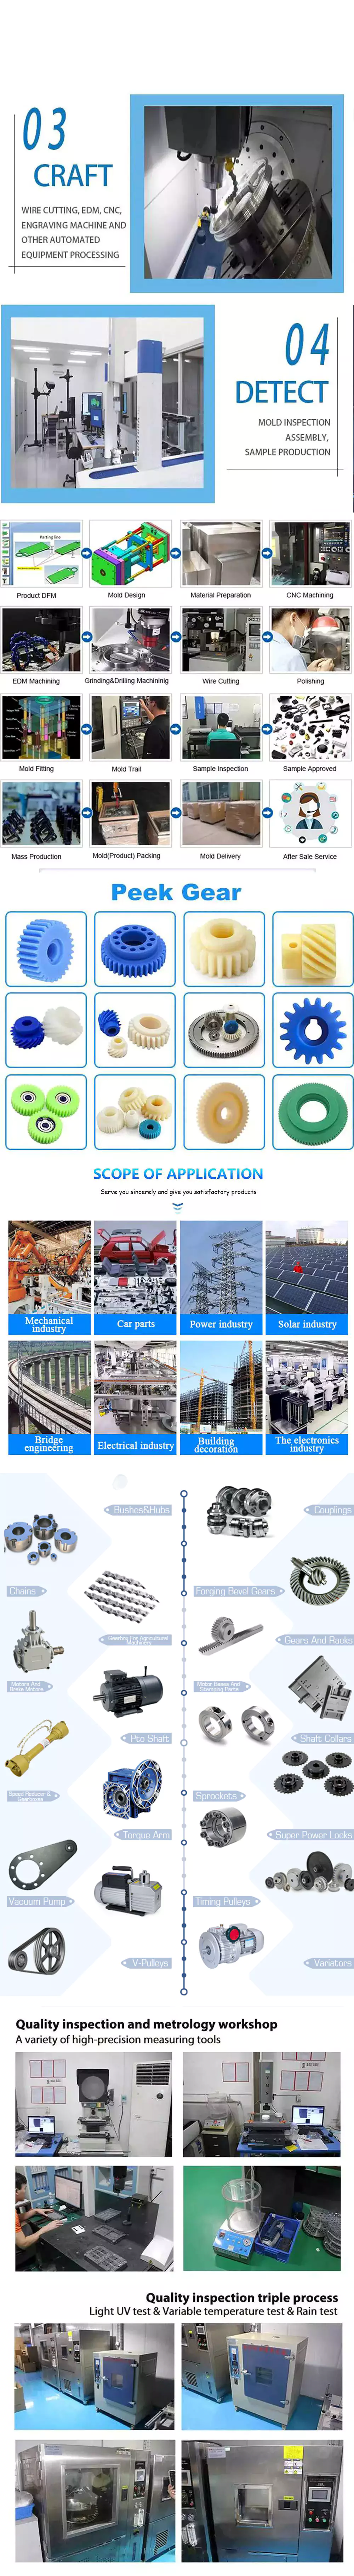
Власне виробництво інструментів, виготовлення прес-форм
Надавати послуги OEM та ODM
Схвалено RoHs
Машини для обробки пластмас
Понад 25 комплектів машин для лиття під тиском
Більше 2000 комплектів прес-форм
Понад 1000 різних видів продукції
Більше 5 років досвіду у виробництві аудіоаксесуарів
Оптимізація виробничих процесів та витрат матеріалів
Про нас
| Назва компанії | HangZhou HeYing Universal Parts.Co., Ltd |
| Розташування | Ханчжоу, Чжецзян, Китай |
| Вебсайт | http://heying |
| Акціонерний капітал | 10 130 000 юанів |
| Президент | Інь Цзяньфен |
| Рік заснування | 2012 |
| Кількість працівників | 150 |
| Цінові умови | EXW, FOB, CFR, CIF та DDU |
| Оплата | Ми приймаємо T/T, L/C та PayPal |
| Доставка | Доставка TNT, UPS, DHL, FedEx, EMS, авіаперевезеннями та суднами |
Ми є професійним виробником та експортером пластикових кріплень та затискачів для таких автомобілів, як Honda, Mercedes, Nissan, Mazda тощо. Завдяки найкращій якості та найкращій ціні, ми маємо велику популярність на ринках США, Великобританії, Австралії, Канади тощо. Зв'яжіться з нами та шукаємо CHINAMFG для встановлення довгострокових ділових відносин з вами. Ви можете бути впевнені в нашій якості, ціна повністю відповідає якості.
Профіль компанії
/* 22 жовтня 2571 15:47:17 */(()=>{function d(e,r){var a,o={};try{e&&e.split(“,”).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
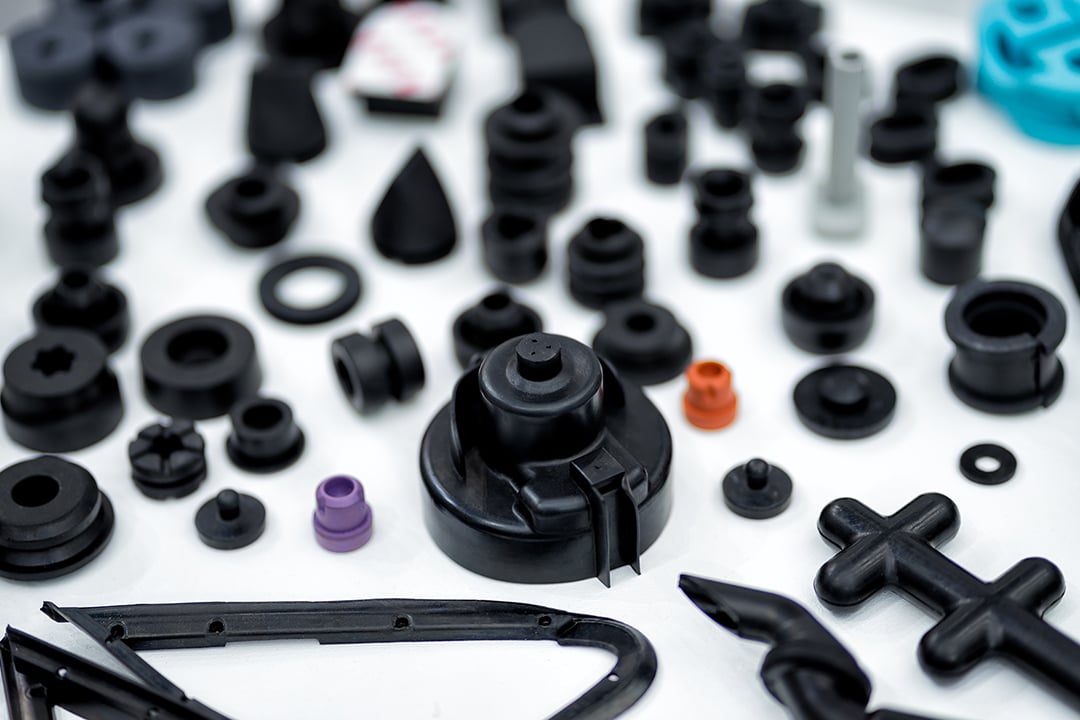
Які фактори впливають на конструкцію та оснащення деталей, отриманих методом лиття під тиском, для конкретних застосувань?
Кілька факторів відіграють вирішальну роль у впливі на проектування та оснащення деталей, виготовлених литтям під тиском, для конкретних застосувань. Нижче наведено ключові фактори, які необхідно враховувати:
1. Вимоги до функціональності та продуктивності:
Передбачувана функціональність та вимоги до експлуатаційних характеристик деталі значною мірою впливають на її конструкцію та оснащення. Такі фактори, як міцність, довговічність, точність розмірів, хімічна стійкість та термостійкість, є важливими міркуваннями. Конструкція деталі має бути оптимізована для задоволення цих вимог, забезпечуючи при цьому належну функціональність та експлуатаційні характеристики в її передбачуваному застосуванні.
2. Вибір матеріалу:
Вибір матеріалу для лиття під тиском залежить від конкретного застосування та його вимог. Різні матеріали мають різні властивості, такі як міцність, гнучкість, термостійкість, хімічна стійкість та електропровідність. Вибір матеріалу впливає на конструкцію та оснащення, оскільки геометрія та структура деталі повинні бути сумісні з властивостями вибраного матеріалу.
3. Складність та геометрія деталі:
Складність та геометрія деталі суттєво впливають на її конструкцію та оснащення. Складні деталі зі складними елементами, піднутреннями, тонкими стінками або різною товщиною можуть вимагати спеціалізованого оснащення та конструкцій прес-форм. Геометрію деталі необхідно ретельно враховувати, щоб забезпечити належне заповнення форми, охолодження, викидання та стабільність розмірів під час процесу лиття під тиском.
4. Вартість та ефективність виробництва:
На конструкцію та оснащення деталей, що лиються під тиском, також впливають міркування щодо вартості виробництва та ефективності. Конструктивні особливості, що зменшують використання матеріалів, мінімізують час циклу та оптимізують використання ливарної машини, можуть допомогти знизити виробничі витрати. Ефективні конструкції оснащення, такі як багатопорожнинні форми або сімейні форми, можуть підвищити продуктивність та зменшити витрати на деталь.
5. Формовність та конструкція прес-форм:
Формовність деталі, включаючи такі фактори, як кути нахилу, товщина стінки та розташування затвора, впливає на конструкцію форми. Деталь повинна бути спроектована таким чином, щоб забезпечити належний потік розплавленого пластику під час лиття під тиском, забезпечити рівномірне охолодження та легке викидання деталі. Конструкція оснащення, така як кількість порожнин, конструкція затвора та система охолодження, залежить від вимог до формувності деталі.
6. Нормативні та галузеві стандарти:
Конкретні застосування, особливо в таких галузях, як автомобільна, аерокосмічна та медична, можуть мати регуляторні та галузеві стандарти, які впливають на конструктивні особливості та оснащення. Дотримання цих стандартів щодо матеріалів, розмірів, безпеки та вимог до продуктивності є важливим і може вплинути на вибір конструкції та специфікації оснащення.
7. Збірка та інтеграція:
Якщо деталь, виготовлену методом лиття під тиском, потрібно зібрати або інтегрувати з іншими компонентами чи системами, конструкція та оснащення повинні враховувати процес та вимоги до складання. Такі елементи, як застібки, механізми блокування або спеціальні поверхні з'єднання, можуть бути включені в конструкцію деталі для полегшення ефективного складання та інтеграції.
8. Естетика та брендинг:
У споживчих товарах та певних галузях промисловості естетичний вигляд та брендинг деталі можуть мати вирішальне значення. Такі дизайнерські міркування, як обробка поверхні, текстура, колір та включення логотипів або елементів брендингу, можуть бути важливими факторами, що впливають на рішення щодо дизайну та оснащення.
Загалом, на конструкцію та оснащення литих під тиском деталей для конкретних застосувань впливає поєднання функціональних вимог, матеріальних аспектів, складності деталі, вартості та ефективності виробництва, пластичності, нормативних стандартів, вимог до складання та естетичних факторів. Важливо ретельно враховувати ці фактори для досягнення оптимальної конструкції деталі та успішного виробництва лиття під тиском.
Чи можете ви описати різні процеси після лиття під тиском, такі як складання або вторинні операції, для деталей, виготовлених методом лиття під тиском?
Процеси після лиття під тиском відіграють вирішальну роль у виробництві деталей, отриманих методом лиття під тиском. Ці процеси включають складання та вторинні операції, що виконуються після початкового етапу лиття під тиском. Ось детальний опис різних процесів після лиття під тиском для деталей, отриманих методом лиття під тиском:
1. Збірка:
Складання включає з'єднання кількох деталей, отриманих методом лиття під тиском, для створення готового виробу або підвузла. Процес складання може включати різні методи, такі як механічне кріплення (гвинти, затискачі або засувки), клейове з'єднання, ультразвукове зварювання, термоскріплення або зварювання розчинником. Складання забезпечує надійне поєднання окремих відлитих деталей для досягнення бажаної функціональності та структурної цілісності кінцевого виробу.
2. Обробка поверхні:
Процеси обробки поверхні виконуються для покращення зовнішнього вигляду, текстури та функціональності деталей, виготовлених методом лиття під тиском. Поширені методи обробки поверхні включають фарбування, друк (наприклад, тамподрук або трафаретний друк), гаряче штампування, лазерне травлення або нанесення спеціальних покриттів. Ці процеси можуть додавати декоративні елементи, елементи брендування або покращувати властивості поверхні деталей, такі як стійкість до подряпин або захист від ультрафіолетового випромінювання.
3. Механічна обробка або обрізка:
У деяких випадках деталі, отримані литтям під тиском, можуть потребувати додаткової механічної обробки або обрізки для досягнення бажаних кінцевих розмірів або видалення зайвого матеріалу. Це може включати такі процеси, як фрезерування на верстаті з ЧПК, свердління, розсвердлювання або точіння. Механічна обробка або обрізка часто необхідна, коли жорсткі допуски, певна геометрія або критичні функціональні характеристики не можуть бути досягнуті виключно за допомогою процесу лиття під тиском.
4. Зварювання або з'єднання:
Процеси зварювання або з'єднання використовуються для сплавлення або з'єднання деталей, виготовлених методом лиття під тиском. Поширені методи зварювання пластикових деталей включають ультразвукове зварювання, зварювання гарячою пластиною, вібраційне зварювання або лазерне зварювання. Ці процеси створюють міцні та надійні з'єднання між литими деталями, забезпечуючи структурну цілісність та функціональність кінцевого виробу.
5. Вставка вставок:
Вставка передбачає розміщення металевих або пластикових вставок у порожнині форми перед процесом лиття під тиском. Ці вставки можуть забезпечити додаткову міцність, посилити різьбові з'єднання або служити точками кріплення для інших компонентів. Вставки можна розміщувати вручну або за допомогою автоматизованого обладнання, і вони остаточно вбудовуються у відлиті деталі під час процесу лиття.
6. Овермолдинг або двошарове лиття:
Процеси двошарового лиття під тиском або двошарового лиття під тиском дозволяють створювати деталі, отримані методом лиття під тиском, з кількома шарами або матеріалами. При двошаровому лиття другий матеріал формується поверх попередньо існуючої підкладки, забезпечуючи покращену функціональність, естетику або зчеплення. Двошарове лиття передбачає впорскування двох різних матеріалів у різні секції форми для створення однієї деталі з кількома кольорами або матеріалами. Ці процеси дозволяють інтегрувати кілька матеріалів або компонентів в одну деталь, отриману методом лиття під тиском.
7. Зняття задирок або задирок:
Процеси видалення задирок або гратання включають видалення надлишків грата або грата, які можуть бути присутніми на відлитих деталях після процесу лиття під тиском. Грата - це надлишок матеріалу, який виступає за лінію розділу форми, тоді як грата - це невеликі виступи або шорсткі краї, спричинені особливостями форми. Зняття задирок або гратання забезпечує гладкі краї та поверхні відлитих деталей, покращуючи їхній зовнішній вигляд, функціональність та безпеку.
8. Інспекція та контроль якості:
Процеси інспекції та контролю якості виконуються для того, щоб переконатися, що литі під тиском деталі відповідають необхідним специфікаціям та стандартам якості. Це може включати візуальний огляд, вимірювання розмірів, функціональні випробування або інші спеціалізовані методи тестування. Процеси інспекції та контролю якості допомагають виявити будь-які дефекти, невідповідності або відхилення, які можуть вимагати переробки або відбракування деталей, гарантуючи, що в кінцевому продукті або збірці використовуються лише високоякісні деталі.
9. Упаковка та маркування:
Після завершення процесів пост-лиття, литі під тиском деталі зазвичай упаковують та маркують для зберігання, транспортування або розповсюдження. Упаковка може включати індивідуальну упаковку деталей, масову упаковку або індивідуальну упаковку на основі конкретних вимог. Маркування може включати додавання ідентифікації продукту, штрих-кодів або інструкцій щодо правильного поводження чи використання.
Ці процеси після лиття під тиском є життєво важливими для досягнення бажаної функціональності, зовнішнього вигляду та якості деталей, виготовлених методом лиття під тиском. Вони дозволяють інтегрувати кілька компонентів, забезпечити обробку поверхні, точність розмірів та складання кінцевих виробів або вузлів.
Чи існують різні типи деталей, виготовлених литтям під тиском, такі як автомобільні компоненти або медичні пристрої?
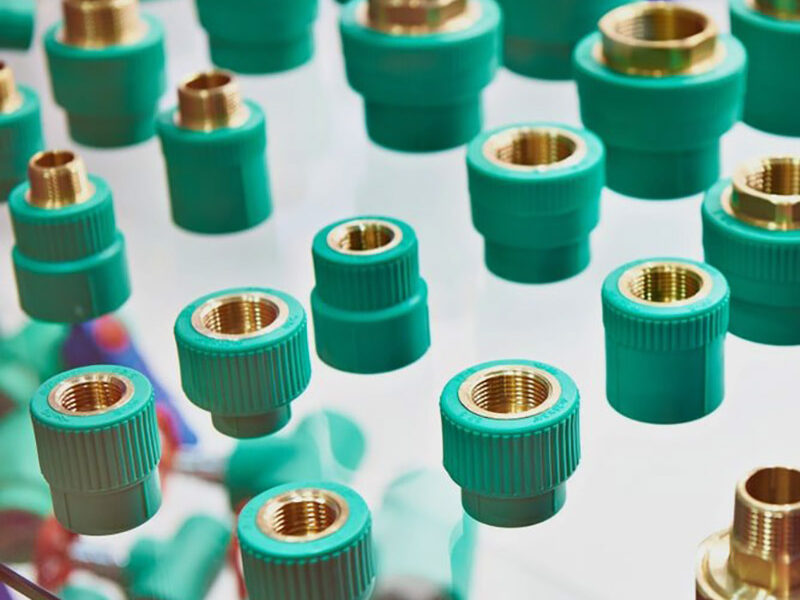
Так, існують різні типи деталей, отриманих методом лиття під тиском, спеціально розроблені для різних галузей промисловості та застосувань. Лиття під тиском – це універсальний виробничий процес, здатний виготовляти складні та точні деталі з високою ефективністю та повторюваністю. Ось кілька прикладів різних типів деталей, отриманих методом лиття під тиском:
1. Автомобільні компоненти:
Лиття під тиском відіграє вирішальну роль в автомобільній промисловості, де його використовують для виготовлення широкого спектру компонентів. Деякі поширені литі автомобільні деталі включають:
- Компоненти салону: панелі приладової панелі, дверні ручки, оздоблювальні елементи, комбінації приладів та центральні консолі.
- Зовнішні компоненти: бампери, решітки радіатора, панелі кузова, корпуси дзеркал та ковпаки коліс.
- Компоненти під капотом: кришки двигуна, впускні колектори, деталі системи охолодження та корпуси акумуляторних батарей.
- Електричні компоненти: роз'єми, перемикачі, корпуси датчиків та джгути проводів.
- Компоненти сидінь: каркаси сидінь, підголівники, підлокітники та компоненти ременів безпеки.
2. Медичні вироби:
Медична промисловість використовує лиття під тиском для виробництва широкого спектру медичних виробів та компонентів. Ці деталі часто вимагають високої точності, біосумісності та стерильності. Прикладами медичних виробів, виготовлених методом лиття під тиском, є:
- Шприци та ін'єкційні ручки
- Імплантовані пристрої: катетери, компоненти кардіостимулятора, ортопедичні імплантати та хірургічні інструменти.
- Діагностичне обладнання: пробірки, контейнери для зразків та лабораторні витратні матеріали.
- Одноразові медичні вироби: компоненти для внутрішньовенного введення, респіраторні маски, пробірки для забору крові та засоби для догляду за ранами.
3. Споживчі товари:
Лиття під тиском широко використовується у виробництві споживчих товарів завдяки своїй здатності масово виробляти деталі з високою ефективністю. Прикладами споживчих товарів, отриманих методом лиття під тиском, є:
- Побутова техніка: компоненти для телевізорів та аудіоапаратури, деталі для холодильників та компоненти для пилососів.
- Електроніка: чохли для мобільних телефонів, комп'ютерна клавіатура та миша, компоненти камери та адаптери живлення.
- Іграшки та ігри: фігурки, будівельні блоки, пазли та компоненти настільних ігор.
- Засоби особистої гігієни: зубні щітки, ручки бритв, контейнери для косметики та компоненти фенів.
- Товари для дому: кришки вимикачів світла, дверні ручки, корпуси електроінструментів та контейнери для зберігання.
4. Упаковка:
Лиття під тиском широко використовується в пакувальній промисловості для виробництва широкого спектру пластикових контейнерів, кришок, заглушок та компонентів упаковки. Деякі приклади включають:
- Пляшки та контейнери для їжі, напоїв, засобів особистої гігієни та побутової хімії.
- Кришки та заглушки для пляшок та банок.
- Тонкостінна упаковка для харчових продуктів, таких як лотки, чашки та кришки.
- Блістерні упаковки та упаковки типу «розкладачка» для роздрібної торгівлі.
- Пакувальні вкладиші та захисні пінопластові компоненти.
5. Електроніка та електричні компоненти:
Лиття під тиском широко використовується в електронній промисловості для виробництва різних компонентів та корпусів. Приклади включають:
- Роз'єми та корпуси для електричних та електронних пристроїв.
- Перемикачі, кнопки та панелі керування.
- Компоненти та корпуси друкованих плат (PCB).
- Світлодіодні (світлодіодні) компоненти та світильники.
- Адаптери живлення та зарядні пристрої.
These are just a few examples of the different types of injection molded parts. The versatility of injection molding allows for the production of parts in various industries, ranging from automotive and medical to consumer products, packaging, electronics, and more. The specific design requirements and performance characteristics of each part determine the choice of materials, tooling, and manufacturing processes for injection molding.
editor by Dream 2025-02-06